核心能力
從疊構設計、材料選擇、線路製作到阻抗與訊號量測,欣強把高速 PCB 的每個關鍵環節都放在自己的產線與實驗室裡。
八個技術平台
產品案例依這八個平台分類,可以在產品頁用「技術平台」篩選。
多層板 MLB
一般多層與通孔板;板厚 0.15–3.2 mm,通孔縱橫比量產 18 : 1。
HDI 增層
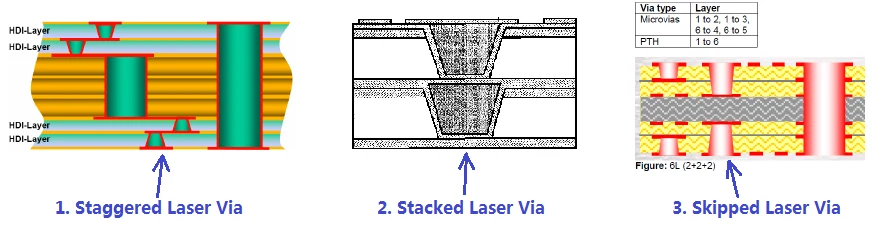
疊孔、錯孔與跳層雷射盲孔;雷射孔量產 75 µm,盲孔填銅、Via in Pad。
任意層 ELIC
量產 6+C+6,樣品 16 層,2027 年樣品 18 層。待確認
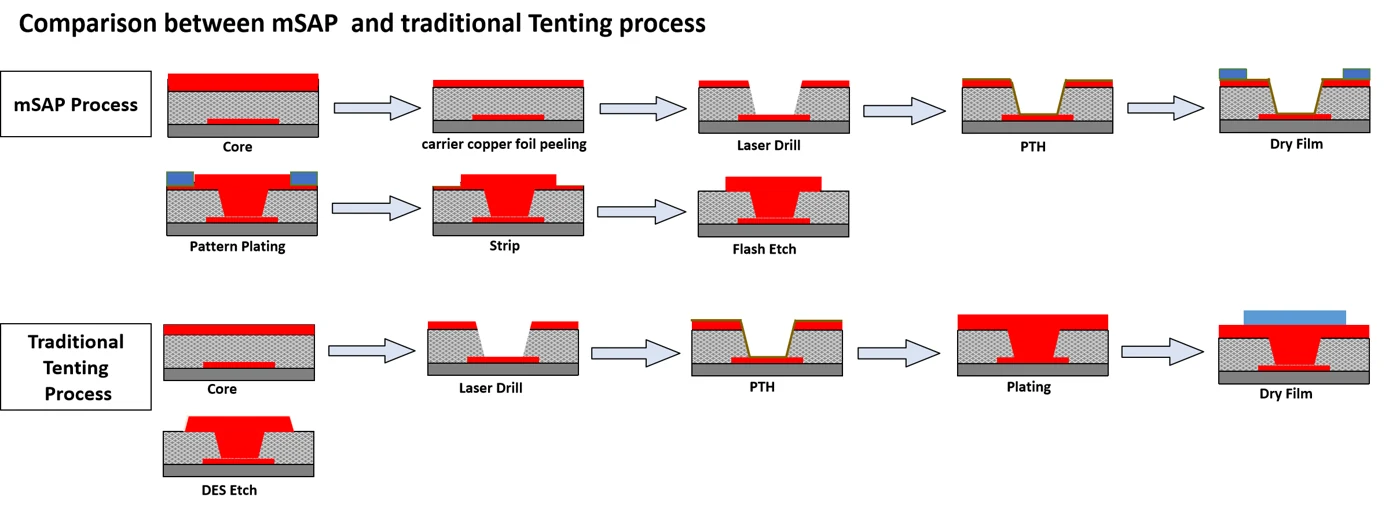
mSAP 精細線路
量產線寬/線距,樣品 25/25 µm;泰國廠規劃 20 µm。待確認
高層板 HLC
伺服器與網通高層板,板厚 3.2 mm、大尺寸 450 × 550 mm。待確認
高速與高頻材料
依介電損耗 Df 分級選材,含 PTFE 與碳氫材料,HVLP 銅箔。
厚銅
內層最高 3 oz、外層 4 oz(樣品);電源板 14 層、4 oz 生產實績。
特殊製程
背鑽、階梯與分段金手指、Cavity、定深鑽、POFV、內埋電容電阻、內埋銅塊。
製程能力與 2026–2027 路線圖
量產與樣品能力分開列出。2027 年為規劃值。
內部審閱提示:數值整理自 2026 年公司簡介。標示「待確認」的項目在不同簡介版本中數值不一致,正式上線前需由工程部門確認。
| 項目 | 2026 量產 | 2026 樣品 | 2027 量產 | 2027 樣品 |
|---|---|---|---|---|
| 基本能力 | ||||
| 最高層數 待確認 | 26 層 | 36 層 | 28 層 | 40 層 |
| 板厚 | 0.15–3.2 mm | 0.14–3.2 mm | 0.15–3.2 mm | 0.125–3.2 mm |
| 最小芯板厚度 | 50 µm | 40 µm | 40 µm | 35 µm |
| 最大成品尺寸 | 400 × 500 mm | 450 × 550 mm | 450 × 550 mm | 450 × 550 mm |
| 最小機械鑽孔 | 0.15 mm | 0.10 mm | 0.15 mm | 0.10 mm |
| 通孔縱橫比 | 18 : 1 | 20 : 1 | 20 : 1 | 22 : 1 |
| 最大成品銅厚(內/外) | 3 oz/3 oz | 3 oz/4 oz | 3 oz/4 oz | 4 oz/4 oz |
| 內層線寬/線距(Hoz) | 50/50 µm | 40/40 µm | 40/40 µm | 35/35 µm |
| 阻抗公差 | ±10% | ±8% | ±8% | ±7% |
| 板彎板翹 | ≤ 0.75% | ≤ 0.5% | ≤ 0.75% | ≤ 0.5% |
| HDI 與任意層 | ||||
| 任意層層數 待確認 | 14 層 | 16 層 | 16 層 | 18 層 |
| 增層結構 | 6+C+6 | 7+C+7 | 7+C+7 | 8+C+8 |
| 最小雷射孔 | 75 µm | 65 µm | 75 µm | 65 µm |
| 微盲孔縱橫比 | 0.75 : 1 | 1 : 1 | 0.8 : 1 | 1 : 1 |
| 可填銅孔徑 | 75–125 µm | 65–150 µm | 75–138 µm | 65–150 µm |
| 疊孔、錯孔、跳孔、Via in Pad | 可 | 可 | 可 | 可 |
| mSAP | ||||
| 最高層數 | 16 層 | 18 層 | 16 層 | 18 層 |
| 線寬/線距 待確認 | 30/30 µm | 25/25 µm | 25/25 µm | 20/20 µm |
| BGA 中心距 待確認 | 130–150 µm | 120–130 µm | 120–130 µm | 110 µm |
| 雷射孔 | 60 µm | 60 µm | 60 µm | 60 µm |
| 線寬公差 | ±5 µm | ±4 µm | ±4 µm | ±3 µm |
| 阻抗公差 | ±8% | ±7% | ±7% | ±5% |
| 板材 | M7、M8、類 BT、BT | |||
表面處理
化學鎳金 ENIG、化鎳鈀金 ENEPIG、電鍍硬金與金手指、化銀、化錫、OSP、噴錫與無鉛噴錫、閃金。
特殊製程
背鑽、階梯金手指、分段金手指、Cavity、定深鑽與定深鑼、內埋電容、內埋電阻、內埋銅塊、金屬基板、Step PCB、跳層盲孔、樹脂塞孔 POFV、厚銅。
板材
FR4、中高 Tg、無鉛、無鹵、碳氫、PTFE、低損耗高速材料。合作材料商包括台光、台耀、聯茂、松下、生益、南亞、Isola、Nelco、Rogers 等。
mSAP 製造中心
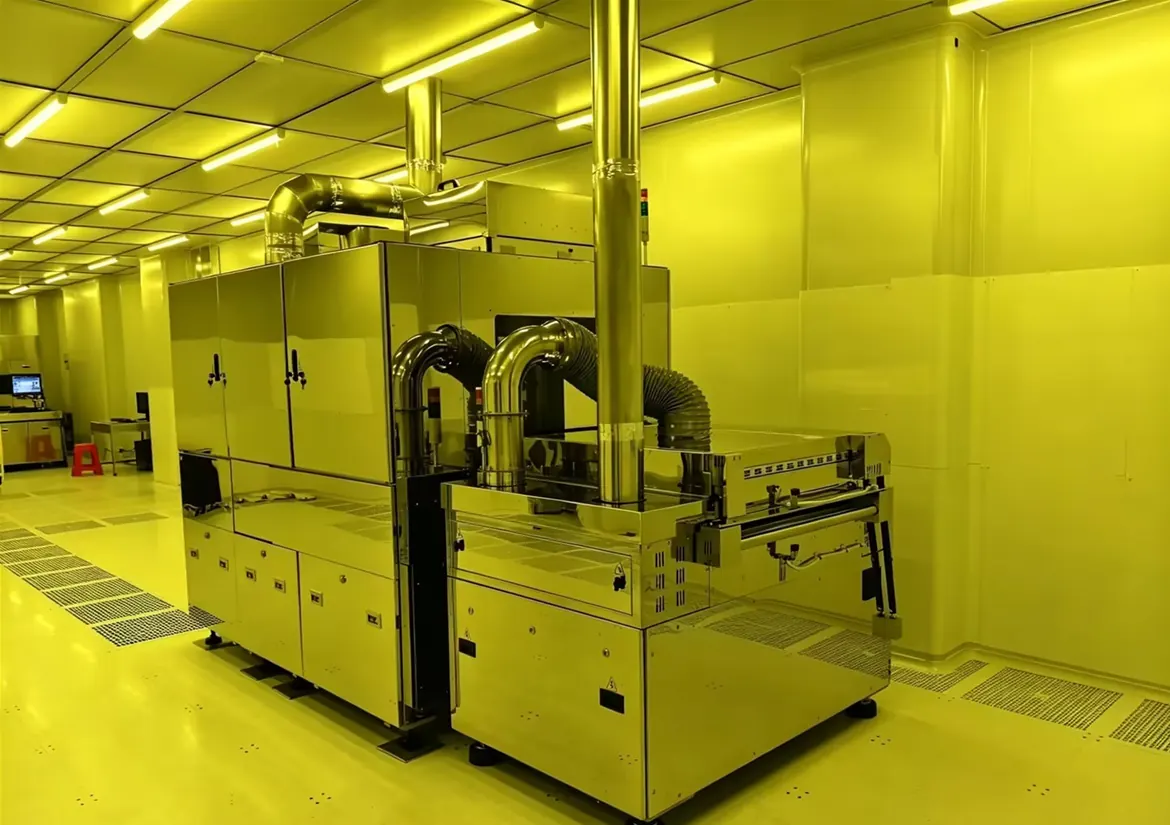
光模組與新世代記憶體需要更細的線路與更小的 BGA 間距。清遠廠設有獨立的 mSAP 製造車間,在百級無塵環境中以專用設備完成線路製作。
- 30/30 µm量產線寬/線距
- ±5 µm線寬公差
- 60 µm雷射孔
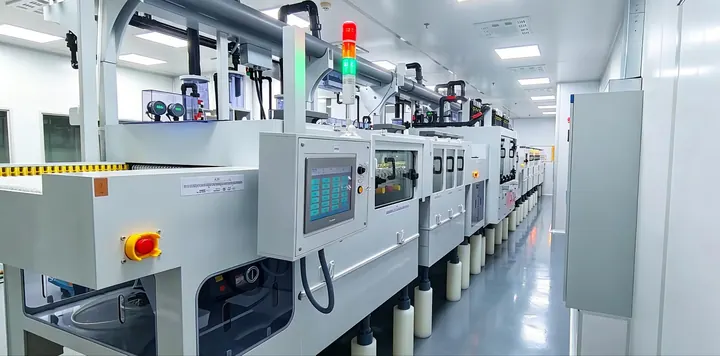
圖形前處理線
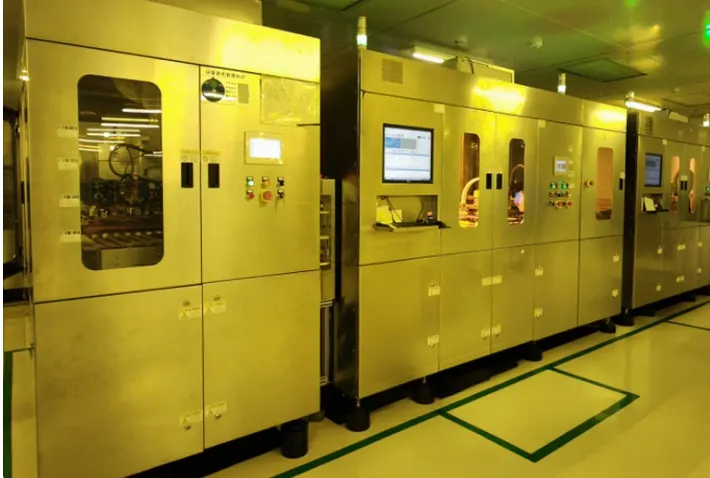
銅面清潔與粗化。
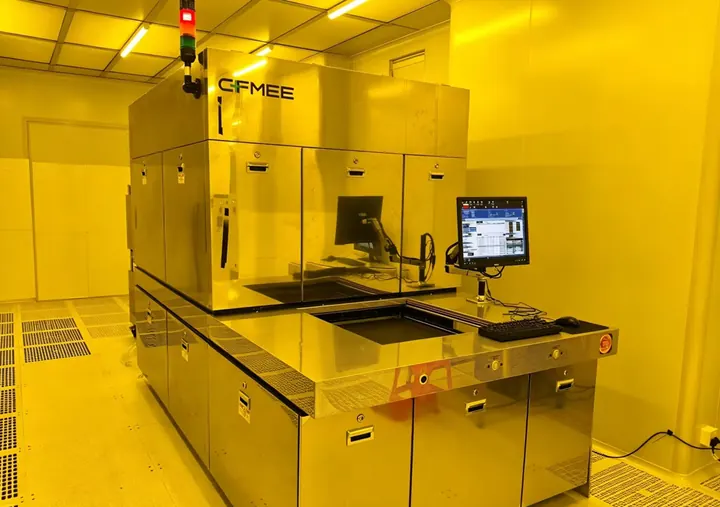
專用 LDI 曝光機
百級無塵環境下以雷射直接成像曝光。
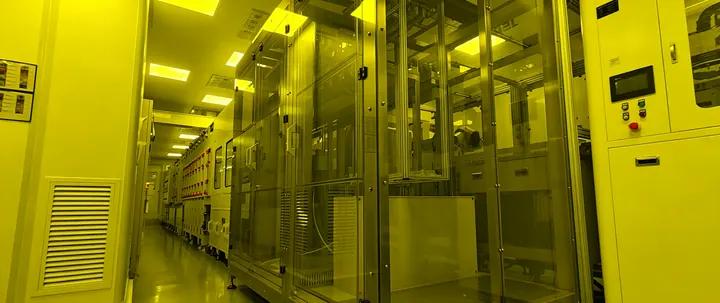
壓膜與專用顯影線
專用壓膜機貼合乾膜,曝光後以專用顯影線成像。
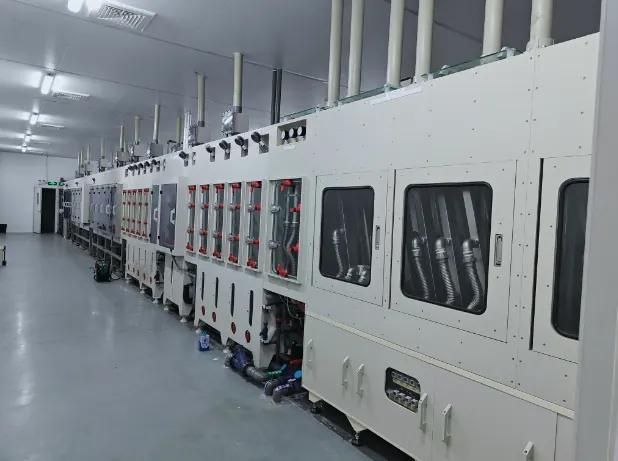
垂直連續電鍍 VCP
圖形電鍍,銅厚均勻。
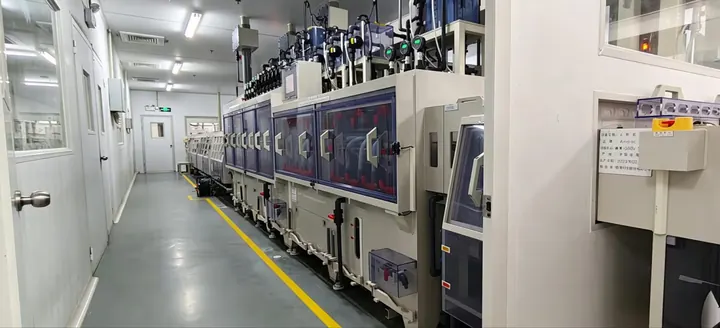
去膜線
剝除光阻。
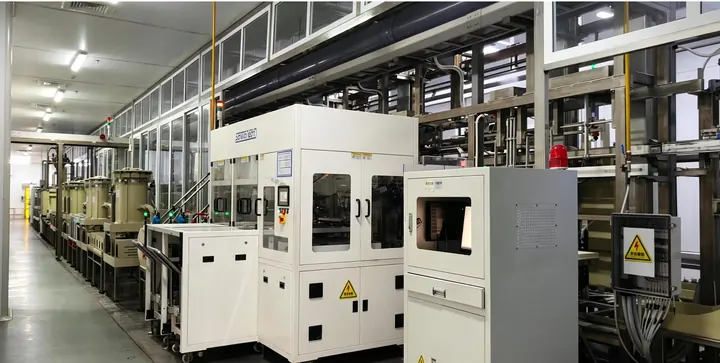
閃蝕線
移除種子銅,完成線路。
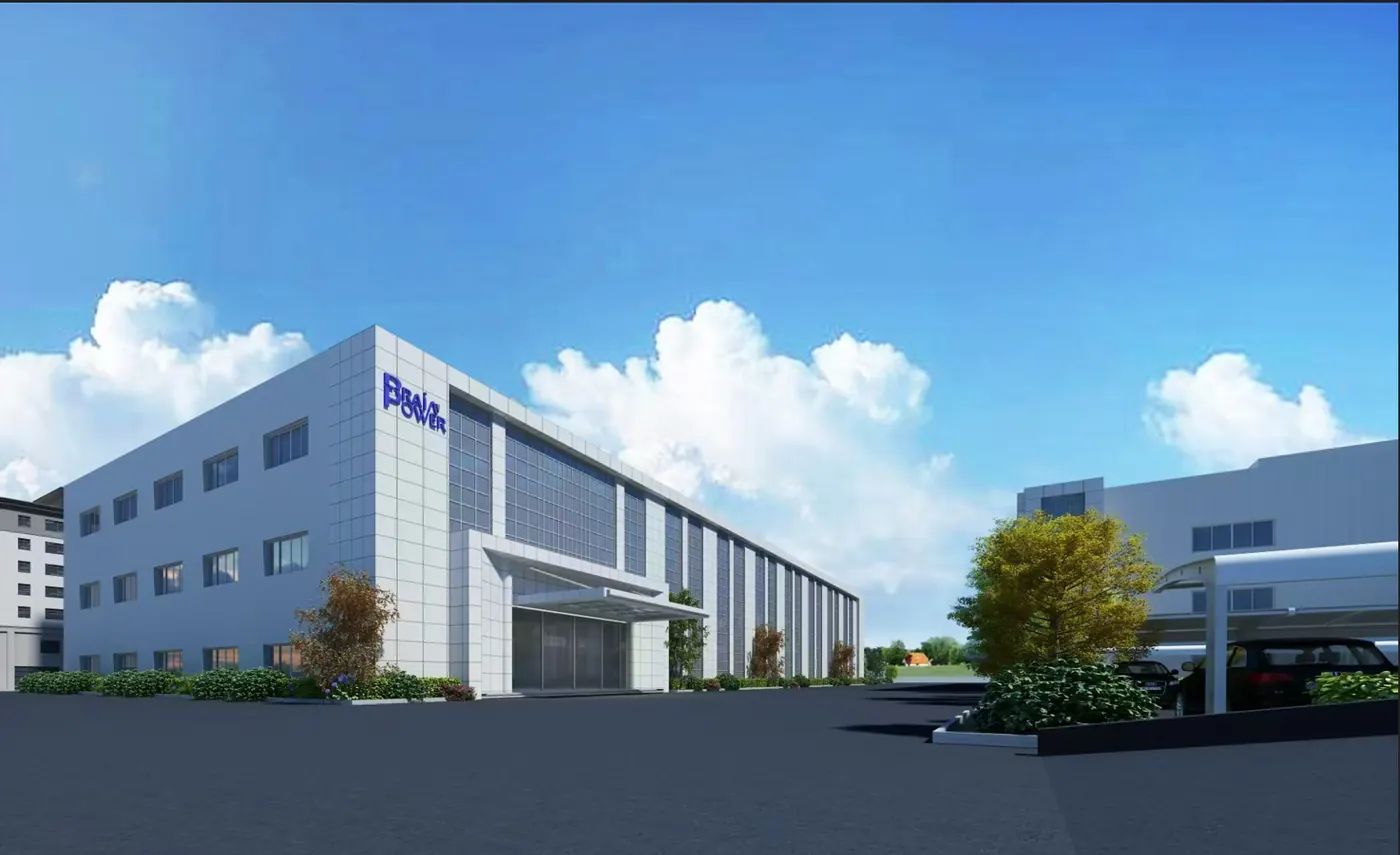
mSAP 擴產計畫 時程待確認
於現有廠房與宿舍之間興建 4 層主廠房(135 × 53 m,每層 7,155 m²),規劃 6 條 mSAP 電鍍線,一期先建置 2 條。
高速材料與訊號完整性
從 25G 到 224G,每個速率對材料損耗與銅箔粗糙度的要求都不同。欣強依速率選材,並以自有的阻抗與訊號量測設備驗證。
依介電損耗分級的材料
| 等級 | 介電損耗 Df | 代表材料(部分) |
|---|---|---|
| FR4 | ≥ 0.02 | EM-825、TU-662、IT-180A、S1000-2 |
| M2 | 0.015–0.020 | EM-370Z、TU-862HF、IT-170GRA1、S7045G |
| M4 | 0.010–0.015 | EM-528、TU-863+、M4S、S7439G |
| M6 | 0.006–0.007 | EM-891、TU-883、IT-968、Megtron 6、S6 |
| M7 | 0.005–0.006 | EM-890、TU-933E、IT-988GL、Megtron 7、S6N |
| M7+ | < 0.003 | EM-890K、TU-933+、IT-988GLSE、S8N |
| M8 | < 0.002 | EM-892K、TU-943SN、IT-998G、S9N |
| M8+ | < 0.0015 | EM-892K2、TU-943HR、IT-998GSE、S9N2 |
| M9 | < 0.001 | EM-896K3、IT-999GSE3 |
單通道速率與銅箔
| 單通道速率 | 銅箔類型 |
|---|---|
| ≤ 2.5 Gbps | RTF、HTE |
| ≤ 14 Gbps | RTF、HTE |
| 14–28 Gbps | RTF、HTE、VLP |
| 28–56 Gbps | RTF、HVLP、VLP |
| 112 Gbps | RTF、RTF2、HVLP |
| 224 Gbps | RTF、RTF2、HVLP3 |
依產品類型的阻抗控制
| 產品 | 壓合方式 | 量產 | 樣品 |
|---|---|---|---|
| DAC、MCIO | 芯板壓合 | ±5% | ±3% |
| PP 壓合 | ±7% | ±5% | |
| AEC、ACC | 芯板壓合 | ±7% | ±6% |
| PP 壓合 | ±7% | ±7% | |
| AOC | PP 壓合 | ±10% | ±8% |
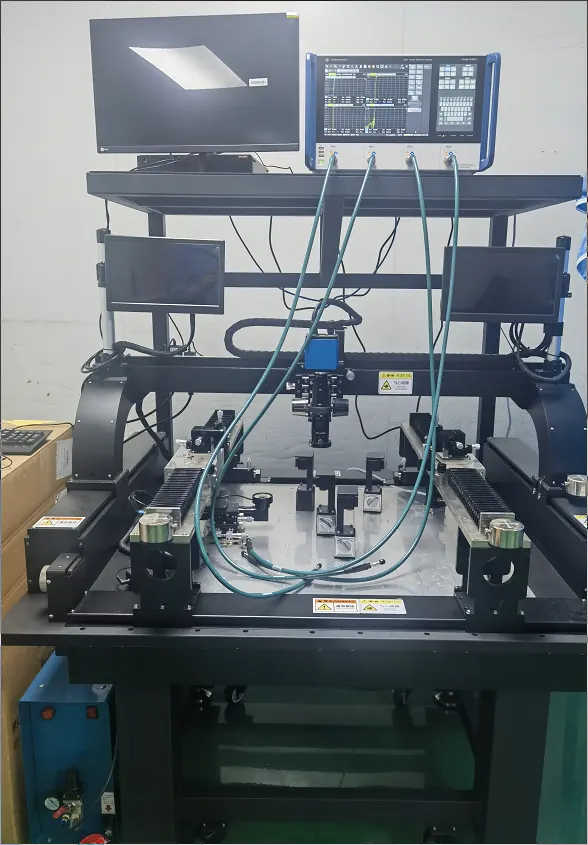
訊號完整性量測
2025 年底完成訊號完整性探針台裝機,搭配網路分析儀量測至 67 GHz,可量測 PCB 內部通道的插入損耗,用於 224G 測試板驗證。
- 同一銅箔與線寬下比較,損耗由低到高為 M8、M7、M6。
- 防焊油墨 DK02 的損耗低於一般 PSR 油墨。
- HVLP2 銅箔接近 RTF,兩者都明顯優於 HTE。
- M9 等級 EM-896K3 相較 M8 等級 EM-892K2,插入損耗改善約 25%。
三段式阻抗管控
- 設計階段設計審查、阻抗模擬、線路補償、公差設定、阻抗測試條佈局。
- 製程階段批次抽檢、切片、線寬量測、高頻產品特性阻抗測試。
- 成品出貨切片與成品特性阻抗測試,全自動設備 100% 全檢並分揀。
製程與檢測設備
依製程階段整理主要設備與實際量測數據。
圖形轉移與線路製作
LDI 曝光、真空蝕刻LDI 雷射直接成像
外層線路曝光,提升線寬均勻性。
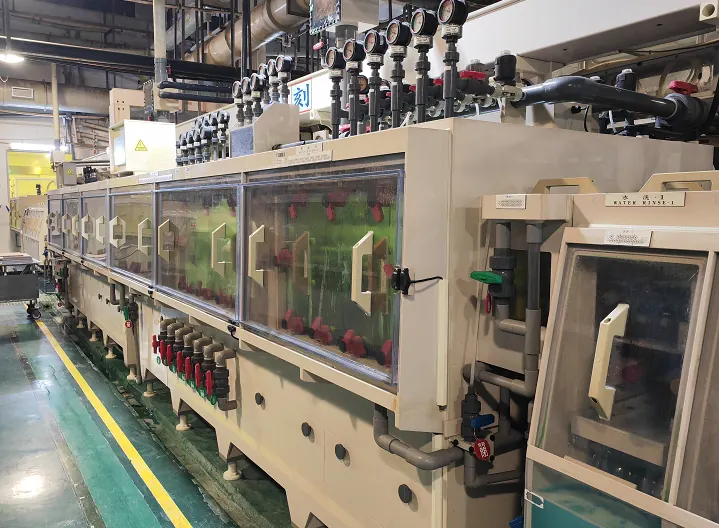
DES 真空蝕刻線
搭配 LDI 製作線路,蝕刻因子大於 3。
線寬 7.2 mil、銅厚 1.4 mil:CPK 2.71,全距 ≤ 12.5 µm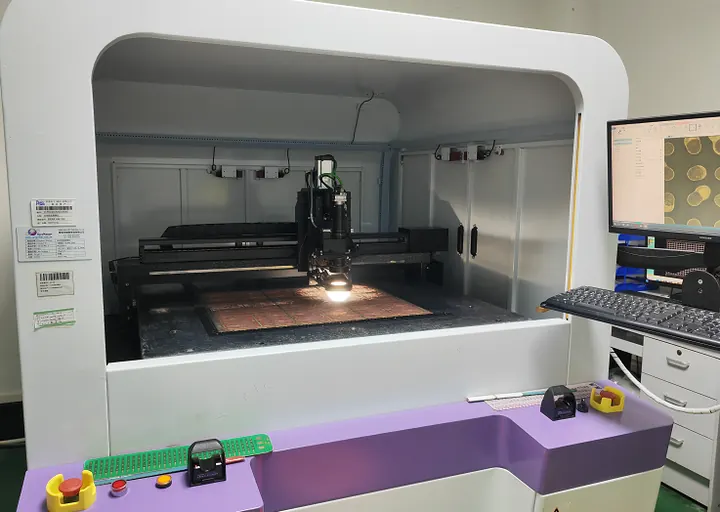
自動線寬量測
九點量測,首件全檢並每 2 個生產批抽檢。
線寬公差 ±0.25 mil電鍍與表面處理
VCP、ENEPIG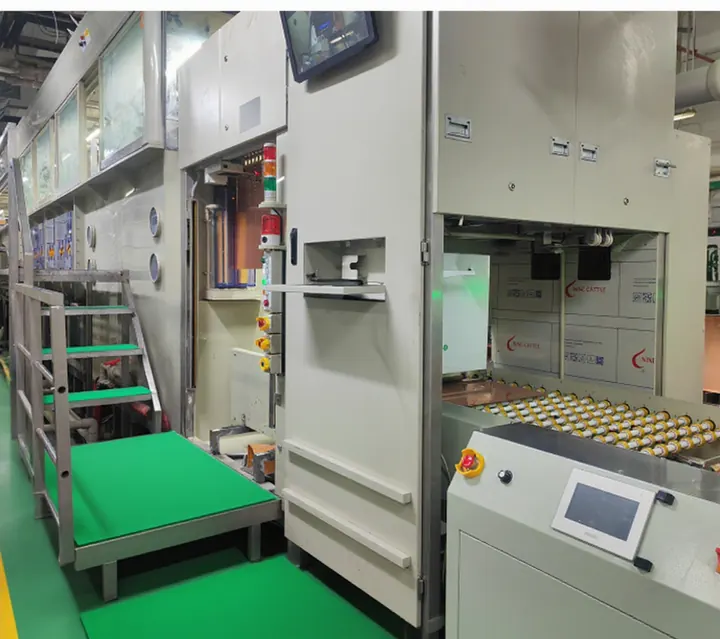
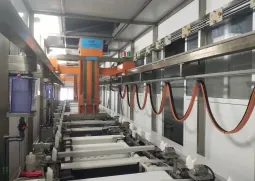
VCP 垂直連續電鍍
專業化電鍍量產,銅厚偏差控制在 2.5–5 µm。
C 面 CPK 1.92 · S 面 CPK 1.99 · 全距 ≤ 5 µm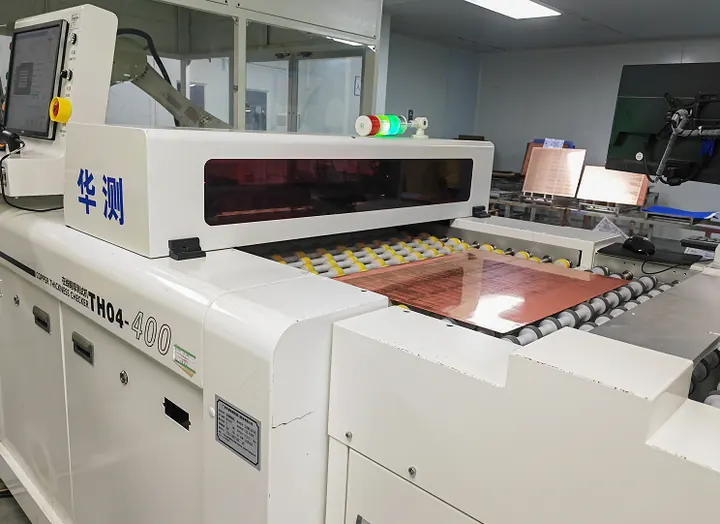
自動銅厚量測
電鍍銅厚 100% 全檢,全距超過 5 µm 自動分選。
ENEPIG 專用產線
雙藥水體系,pH 與導電度線上監測,搭配藥液過濾系統。
打線拉力 ≥ 3 gf · 推力 ≥ 35 gf成型與尺寸
CCD 定位、金手指倒角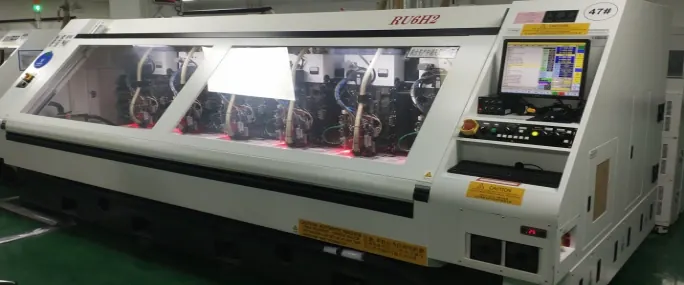
CCD 數控鑼邊
以 CCD 視覺定位加工外形。
線路至板邊公差 ±0.05 mm · CPK > 1.67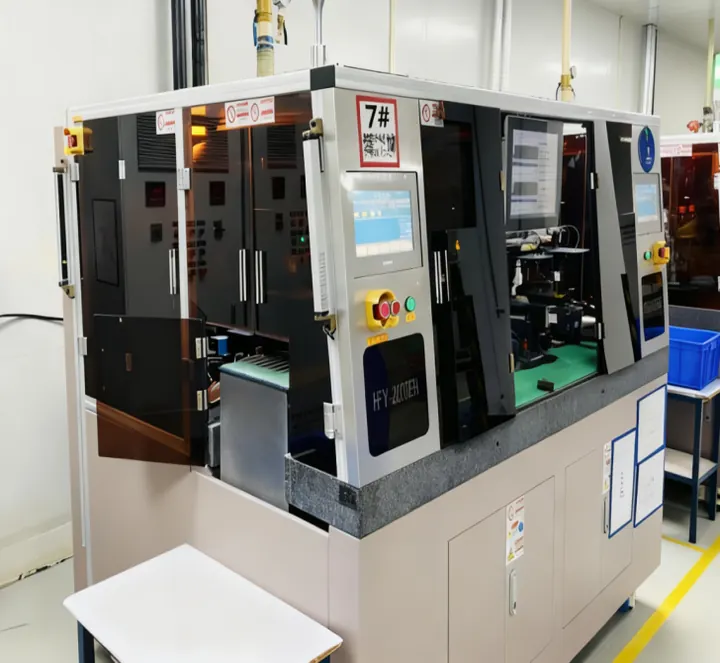
金手指倒角
刀具入出口各一組 CCD,沿實際輪廓切削。
角度 45 ± 5° · CPK 2.43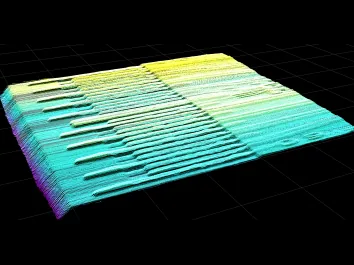
3D 斜邊檢測
雙相機 3D 成像,即時輸出結果並標記異常位置,全自動上下料。
X/Y 重複精度 ±5 µm · 整體 ±1.0 µm阻抗與訊號量測
100% 阻抗全檢、67 GHz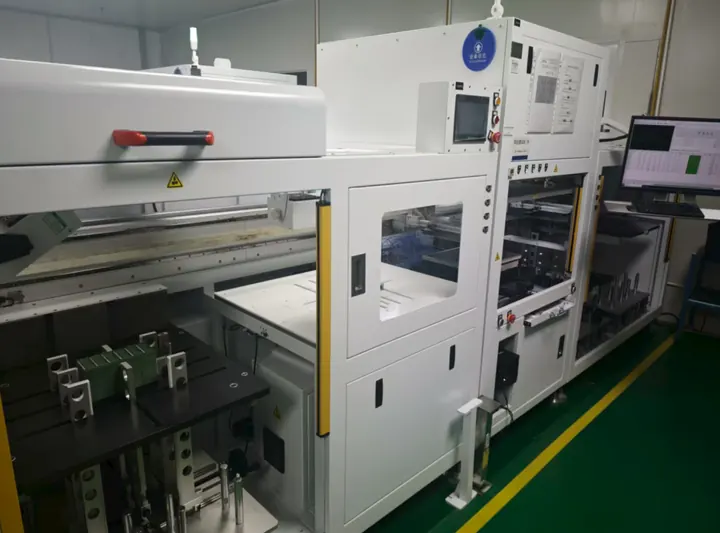
全自動阻抗量測
成品 100% 全檢,自動分揀合格與不合格板。
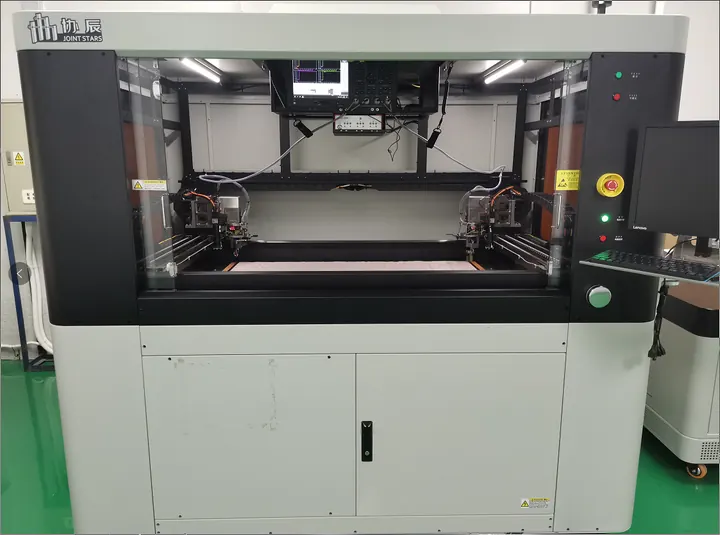
飛針式阻抗測試
實板量測,頻率參數可依客戶需求設定,最低可至 11.2 ps。
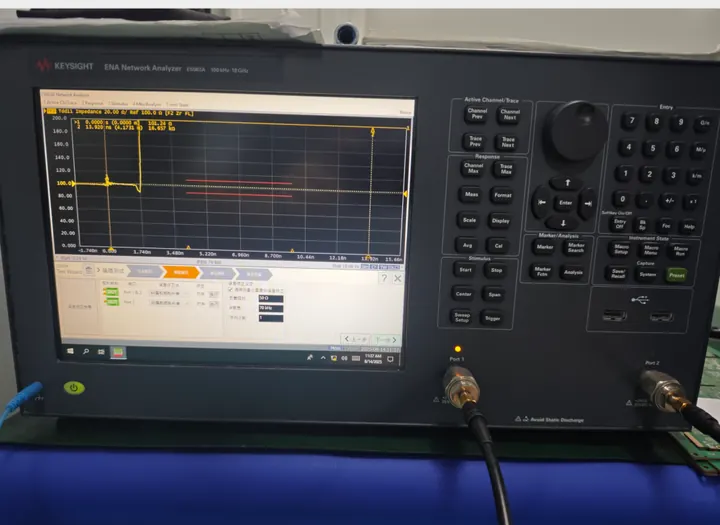
阻抗量測首件管控
首件公差收緊至規格的 80%。
鍍層與微觀分析
X-ray 測厚、3D 量測顯微鏡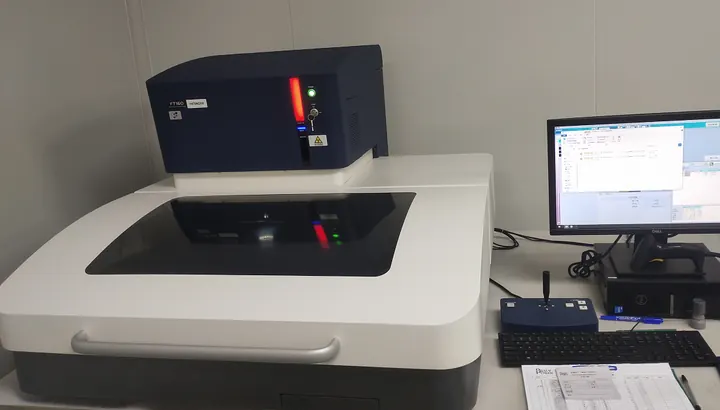
多毛細管 X-ray 測厚儀
Hitachi FT160,鎳鈀金鍍層 4 層分析。
最小焊墊 30 µm · 誤差 < 5%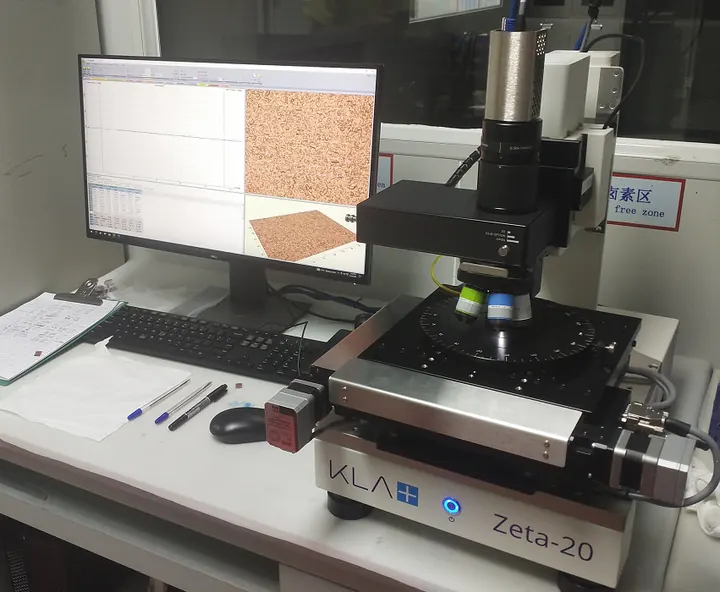
3D 雷射量測顯微鏡
KLA Zeta-20,量測表面粗糙度、盲孔與塞孔形貌、背鑽深度與斜邊角度。
精度 0.1 nm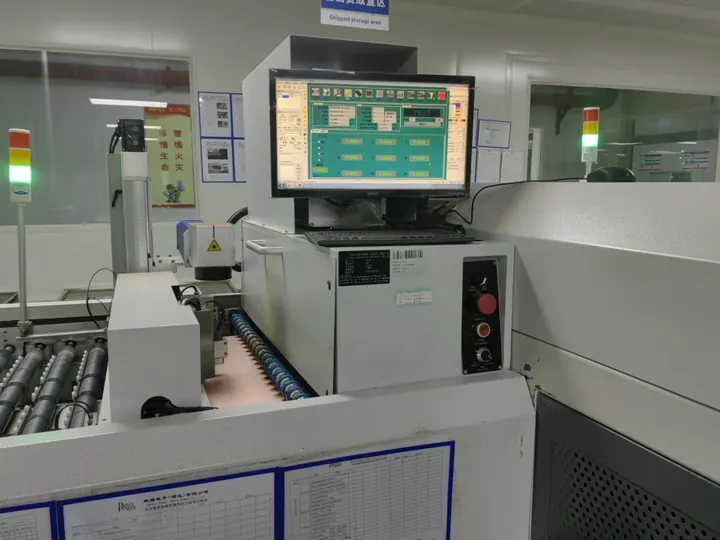
雷射板厚量測
壓合後九點量測、100% 全檢,資料即時上傳 MES。
可靠度與化學實驗室
17 項以上量測與試驗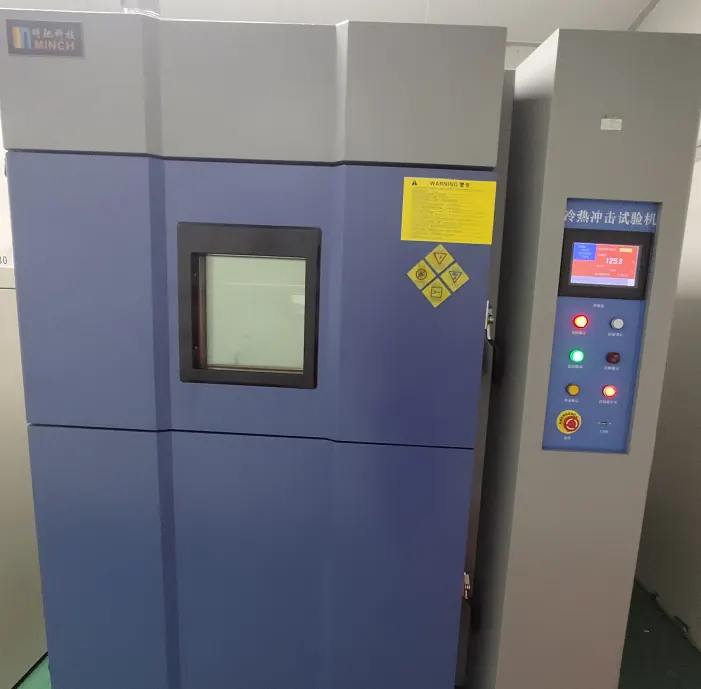
冷熱衝擊 TCT
熱循環可靠度試驗。
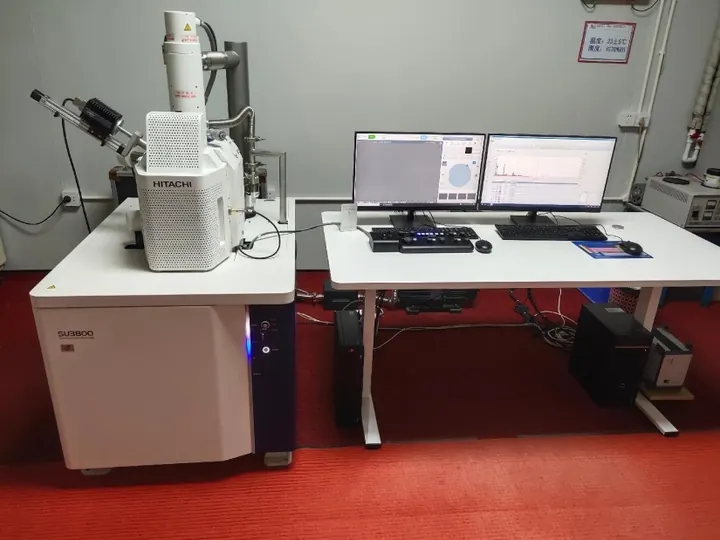
SEM 與 EDS
微結構觀察與成分分析。
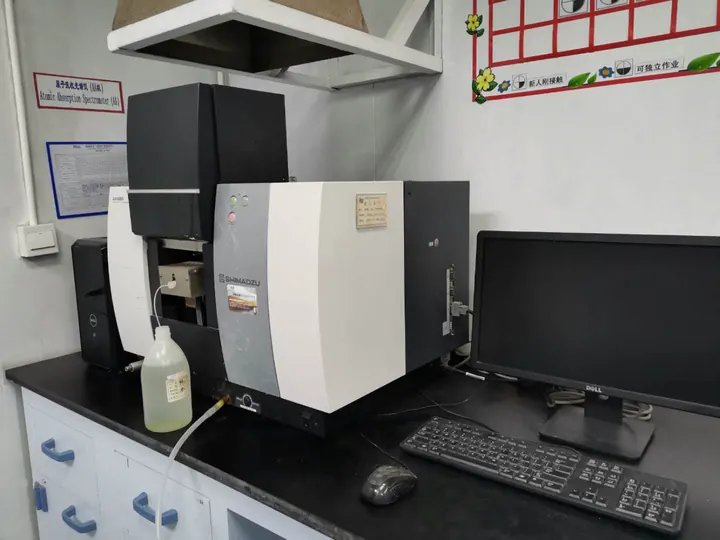
原子吸收光譜儀
槽液金屬離子濃度分析。
- 回焊爐、恆溫恆濕試驗機耐熱與溫濕度環境試驗
- SIR 與 CAF 測試表面絕緣阻抗、導電陽極絲
- 鹽霧試驗機、拉力試驗機耐腐蝕、剝離強度
- DSC 熱示差掃描Tg 量測
- RoHS 測試儀有害物質篩檢
- 離子層析儀離子污染量測
- 自動電位滴定儀藥液濃度,資料即時上傳 MES
- 紫外分光光度計、CVS 分析電鍍添加劑分析
- COD、導電度、pH 量測廢水與槽液監測
- 赫爾槽試驗電鍍液評估
- 靜電電阻與手環測試儀ESD 管控
- 鑽孔品質分析機、孔位檢查機鑽孔品質與孔位精度
品質系統
品保與品管團隊共 36 人,設有化學實驗室與物理實驗室。各站數據來自 ERP 與 MES,作為管理決策依據。
- 進料檢驗 IQC原物料與化學品分析。
- 製程管制 IPQA新料號首件、製程稽核、抽檢、停線與異常品管制。
- 100% 電測與外觀全檢功能測試與外觀檢驗,AVI 導入 AI 判讀。
- 出貨檢驗 FQA/OQC可靠度測試與出貨品質檢驗。
- 客戶端回饋開箱檢驗結果與客戶品質表現納入改善。
客訴回應時間
- 圍堵對策
- 24 小時內
- 8D 報告(外觀、包裝)
- 5 個工作天
- 8D 報告(功能性)
- 7 個工作天
客戶另有指定時程時,依客戶要求完成。
MES 與 SPC
清遠廠超過 90% 設備連線 MES,工單掃碼管制,逾時或未依指定設備生產時自動鎖定。SPC 由 MES 自動計算,要求 CPK ≥ 1.33,涵蓋 7 項產品參數與 22 項藥水,異常即時以 Email 推播。
AI 檢測
防焊 AVI 與成品 FQC AVI 已全面導入 AI 判讀,部分內外層 AOI 也已導入,誤判率降低 80% 以上。泰國廠將全面導入,目標降低 90% 以上。
國際體系與管理認證
以下證書由欣強電子(清遠)股份有限公司取得。
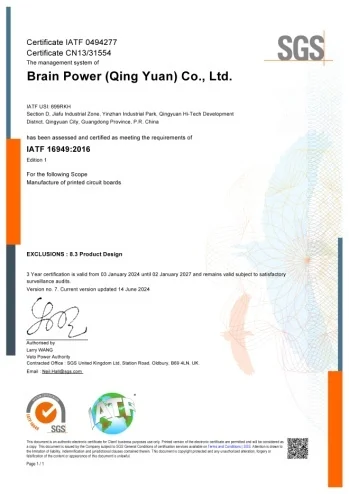
汽車品質管理 · CN13/31554
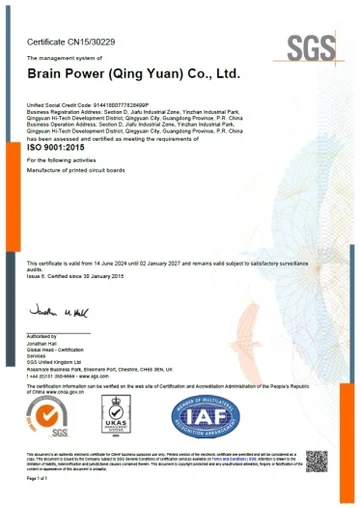
品質管理 · CN15/30229
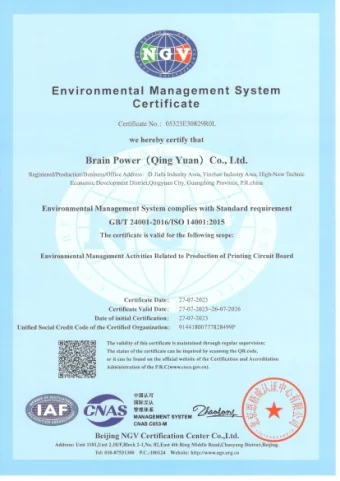
環境管理 · 05323E30829R0L
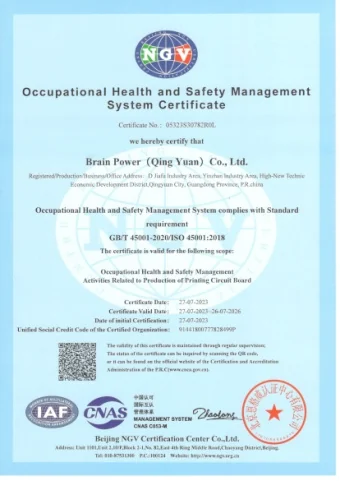
職業安全衛生 · 05323S30782R0L
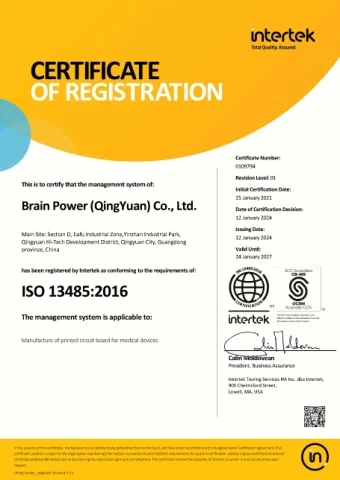
醫療器材品質管理 · 0109794
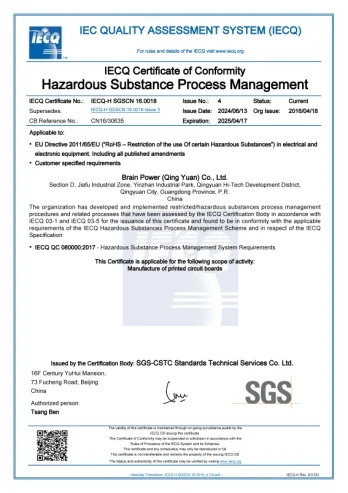
有害物質管理 · CN16/30635
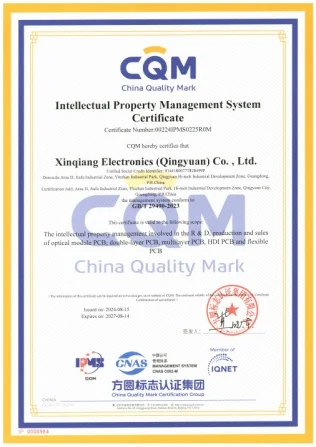
知識產權管理 · 00224IPMS0225R0M
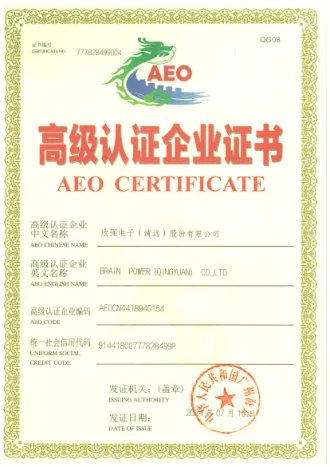
海關認證 · 777828499004