核心能力
从叠构设计、材料选择、线路制作到阻抗与信号测量,欣强把高速 PCB 的每个关键环节都放在自己的产线与实验室里。
八个技术平台
产品案例依这八个平台分类,可以在产品页用“技术平台”筛选。
多层板 MLB
一般多层与通孔板;板厚 0.15–3.2 mm,通孔厚径比量产 18 : 1。
HDI 增层
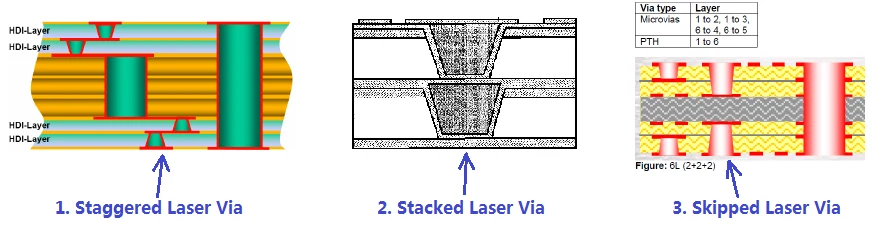
叠孔、错孔与跳层激光盲孔;激光孔量产 75 µm,盲孔填铜、Via in Pad。
任意层 ELIC
量产 6+C+6,样品 16 层,2027 年样品 18 层。待确认
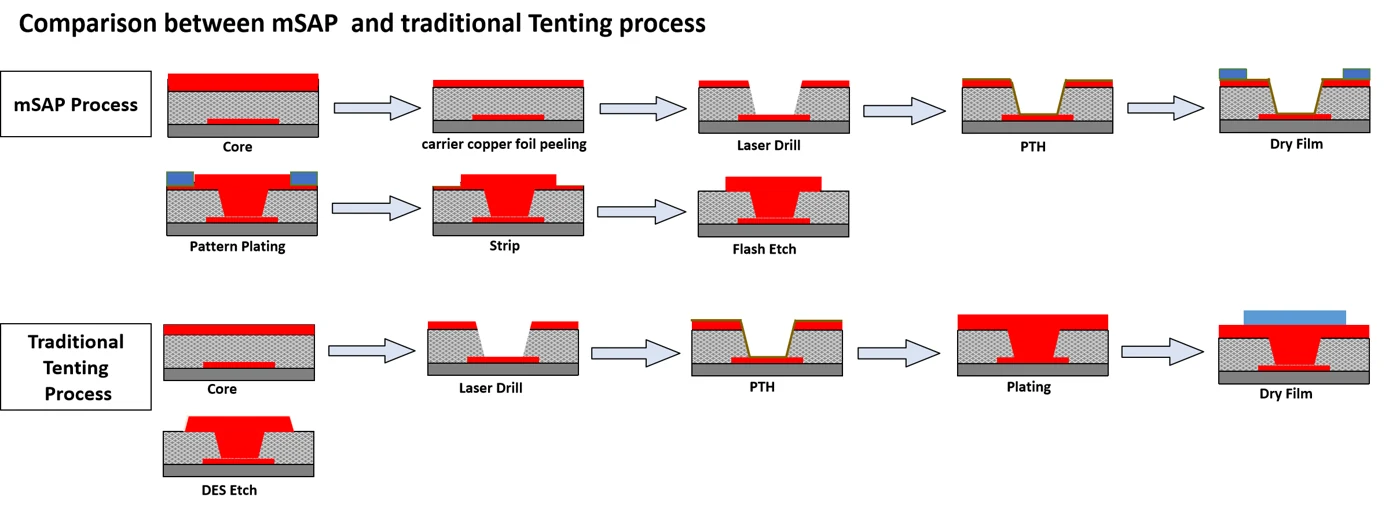
mSAP 精细线路
量产线宽/线距,样品 25/25 µm;泰国厂规划 20 µm。待确认
高层板 HLC
服务器与网通高层板,板厚 3.2 mm、大尺寸 450 × 550 mm。待确认
高速与高频材料
依介电损耗 Df 分级选材,含 PTFE 与碳氢材料,HVLP 铜箔。
厚铜
内层最高 3 oz、外层 4 oz(样品);电源板 14 层、4 oz 生产实绩。
特殊制程
背钻、阶梯与分段金手指、Cavity、定深钻、POFV、内埋电容电阻、内埋铜块。
制程能力与 2026–2027 路线图
量产与样品能力分开列出。2027 年为规划值。
内部审阅提示:数值整理自 2026 年公司简介。标示“待确认”的项目在不同简介版本中数值不一致,正式上线前需由工程部门确认。
| 项目 | 2026 量产 | 2026 样品 | 2027 量产 | 2027 样品 |
|---|---|---|---|---|
| 基本能力 | ||||
| 最高层数 待确认 | 26 层 | 36 层 | 28 层 | 40 层 |
| 板厚 | 0.15–3.2 mm | 0.14–3.2 mm | 0.15–3.2 mm | 0.125–3.2 mm |
| 最小芯板厚度 | 50 µm | 40 µm | 40 µm | 35 µm |
| 最大成品尺寸 | 400 × 500 mm | 450 × 550 mm | 450 × 550 mm | 450 × 550 mm |
| 最小机械钻孔 | 0.15 mm | 0.10 mm | 0.15 mm | 0.10 mm |
| 通孔厚径比 | 18 : 1 | 20 : 1 | 20 : 1 | 22 : 1 |
| 最大成品铜厚(内/外) | 3 oz/3 oz | 3 oz/4 oz | 3 oz/4 oz | 4 oz/4 oz |
| 内层线宽/线距(Hoz) | 50/50 µm | 40/40 µm | 40/40 µm | 35/35 µm |
| 阻抗公差 | ±10% | ±8% | ±8% | ±7% |
| 板弯板翘 | ≤ 0.75% | ≤ 0.5% | ≤ 0.75% | ≤ 0.5% |
| HDI 与任意层 | ||||
| 任意层层数 待确认 | 14 层 | 16 层 | 16 层 | 18 层 |
| 增层结构 | 6+C+6 | 7+C+7 | 7+C+7 | 8+C+8 |
| 最小激光孔 | 75 µm | 65 µm | 75 µm | 65 µm |
| 微盲孔厚径比 | 0.75 : 1 | 1 : 1 | 0.8 : 1 | 1 : 1 |
| 可填铜孔径 | 75–125 µm | 65–150 µm | 75–138 µm | 65–150 µm |
| 叠孔、错孔、跳孔、Via in Pad | 可 | 可 | 可 | 可 |
| mSAP | ||||
| 最高层数 | 16 层 | 18 层 | 16 层 | 18 层 |
| 线宽/线距 待确认 | 30/30 µm | 25/25 µm | 25/25 µm | 20/20 µm |
| BGA 中心距 待确认 | 130–150 µm | 120–130 µm | 120–130 µm | 110 µm |
| 激光孔 | 60 µm | 60 µm | 60 µm | 60 µm |
| 线宽公差 | ±5 µm | ±4 µm | ±4 µm | ±3 µm |
| 阻抗公差 | ±8% | ±7% | ±7% | ±5% |
| 板材 | M7、M8、类 BT、BT | |||
表面处理
化学镍金 ENIG、化镍钯金 ENEPIG、电镀硬金与金手指、化银、化锡、OSP、喷锡与无铅喷锡、闪金。
特殊制程
背钻、阶梯金手指、分段金手指、Cavity、定深钻与定深锣、内埋电容、内埋电阻、内埋铜块、金属基板、Step PCB、跳层盲孔、树脂塞孔 POFV、厚铜。
板材
FR4、中高 Tg、无铅、无卤、碳氢、PTFE、低损耗高速材料。合作材料商包括台光、台耀、联茂、松下、生益、南亚、Isola、Nelco、Rogers 等。
mSAP 制造中心
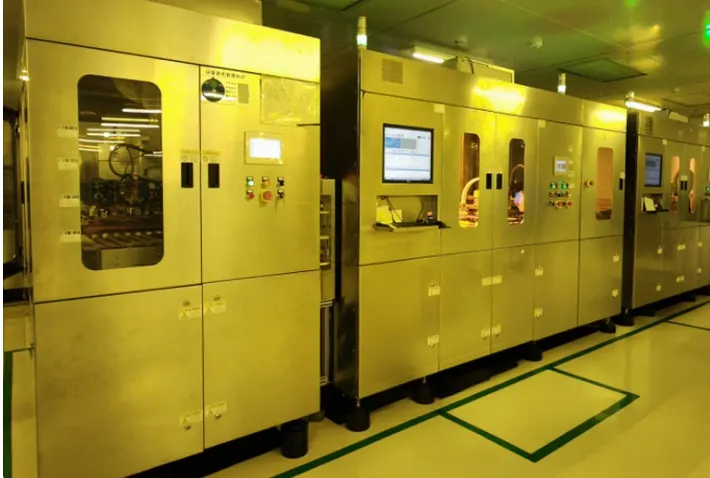
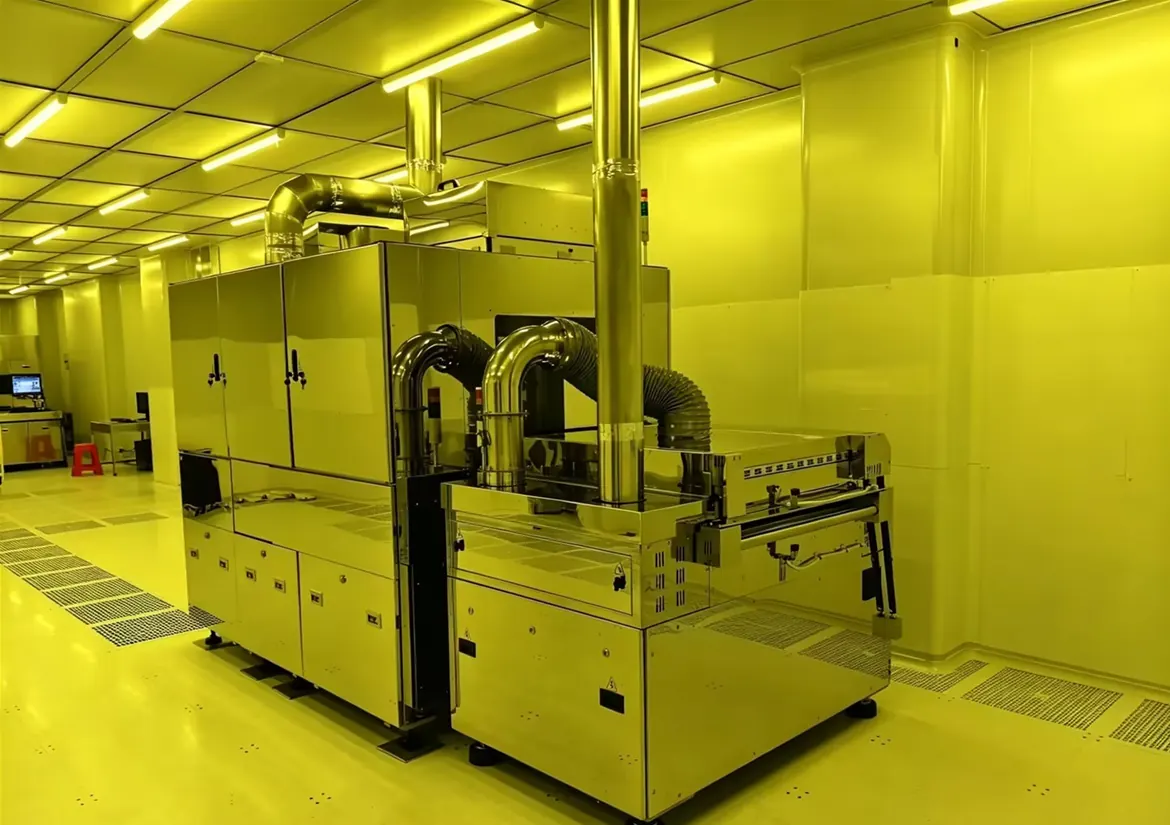
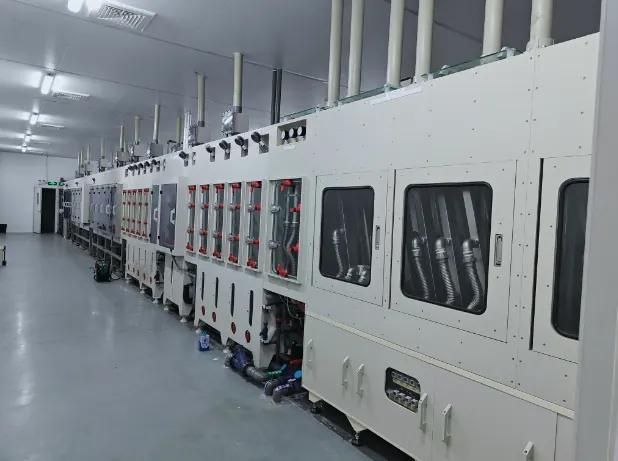
光模块与新世代内存需要更细的线路与更小的 BGA 间距。清远厂设有独立的 mSAP 制造车间,在百级无尘环境中以专用设备完成线路制作。
- 30/30 µm量产线宽/线距
- ±5 µm线宽公差
- 60 µm激光孔
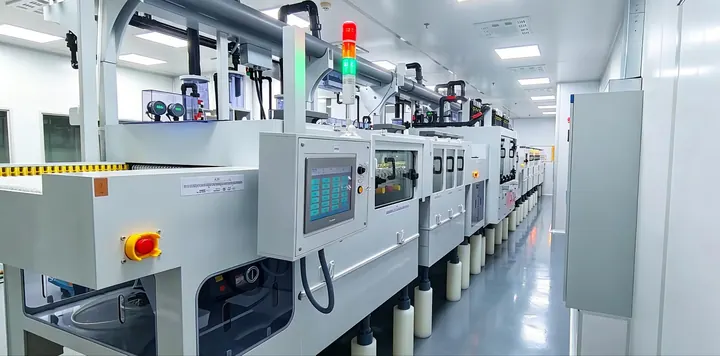
图形前处理线
铜面清洁与粗化。
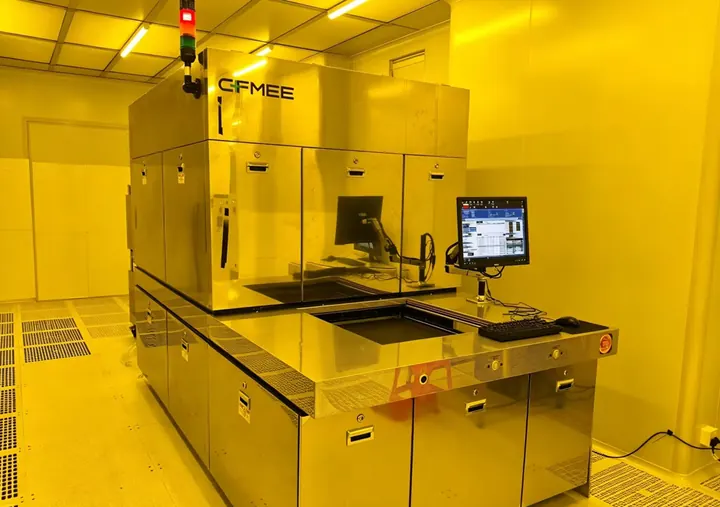
专用 LDI 曝光机
百级无尘环境下以激光直接成像曝光。
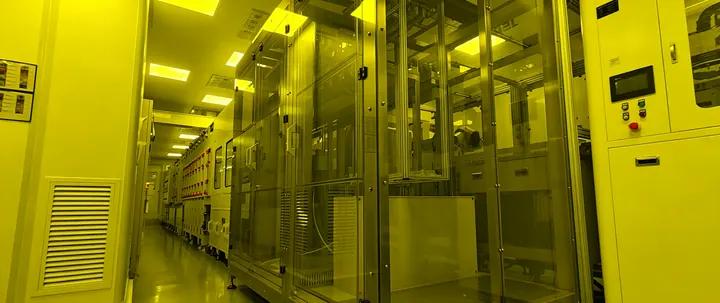
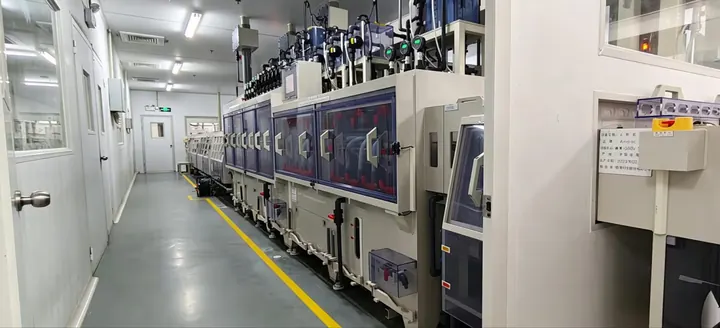
压膜与专用显影线
专用压膜机贴合干膜,曝光后以专用显影线成像。
垂直连续电镀 VCP
图形电镀,铜厚均匀。
去膜线
剥除光阻。
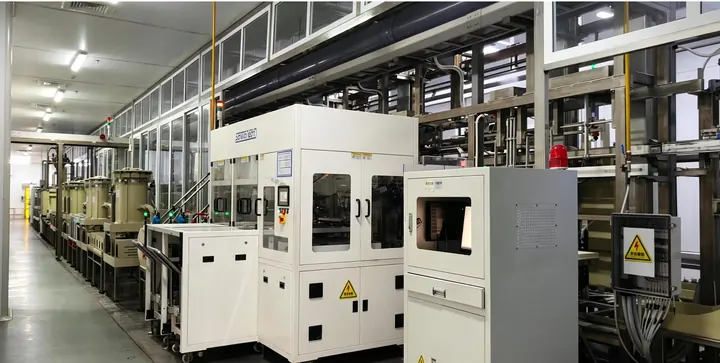
闪蚀线
移除种子铜,完成线路。
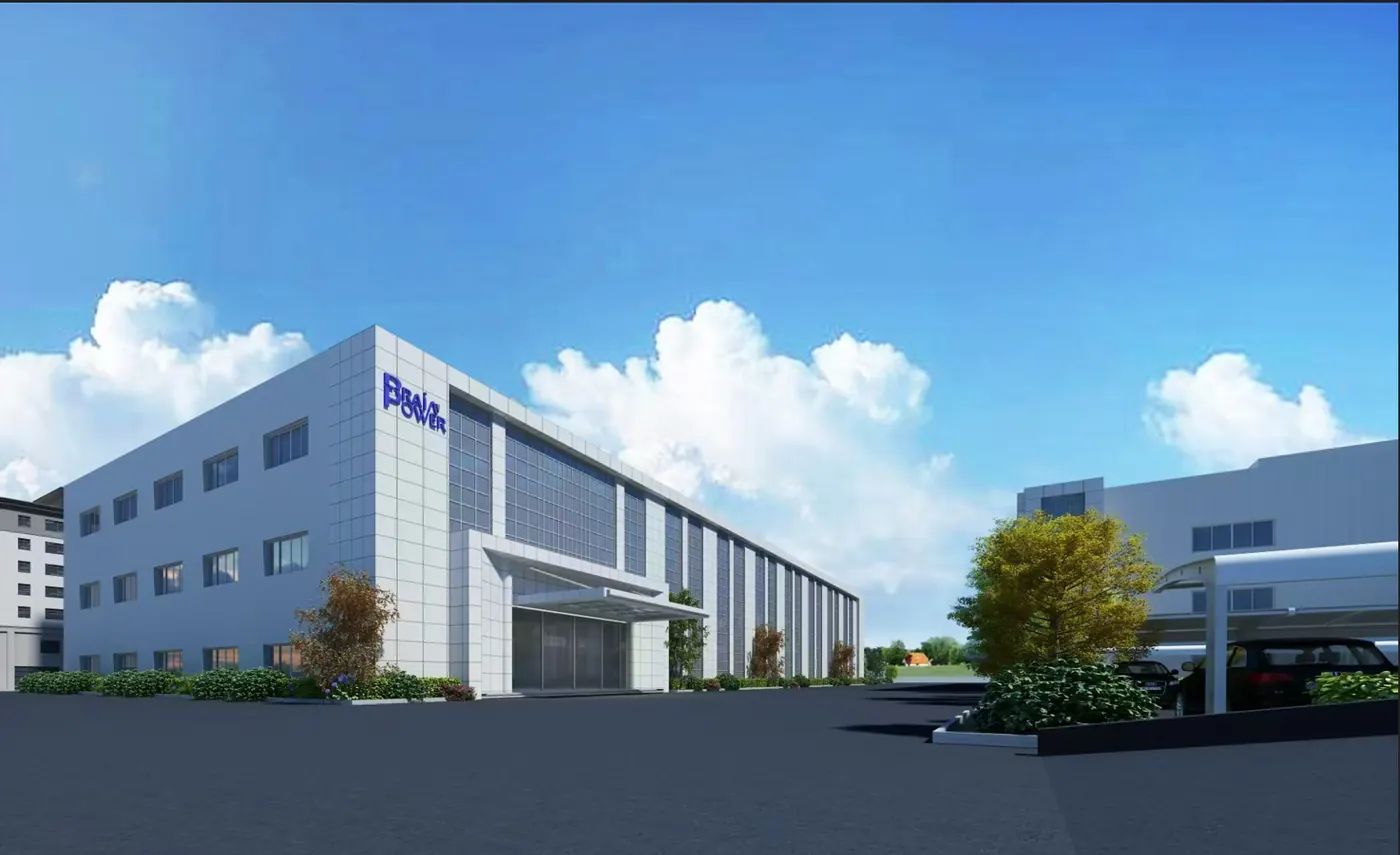
mSAP 扩产计划 时程待确认
于现有厂房与宿舍之间兴建 4 层主厂房(135 × 53 m,每层 7,155 m²),规划 6 条 mSAP 电镀线,一期先建置 2 条。
高速材料与信号完整性
从 25G 到 224G,每个速率对材料损耗与铜箔粗糙度的要求都不同。欣强依速率选材,并以自有的阻抗与信号测量设备验证。
依介电损耗分级的材料
| 等级 | 介电损耗 Df | 代表材料(部分) |
|---|---|---|
| FR4 | ≥ 0.02 | EM-825、TU-662、IT-180A、S1000-2 |
| M2 | 0.015–0.020 | EM-370Z、TU-862HF、IT-170GRA1、S7045G |
| M4 | 0.010–0.015 | EM-528、TU-863+、M4S、S7439G |
| M6 | 0.006–0.007 | EM-891、TU-883、IT-968、Megtron 6、S6 |
| M7 | 0.005–0.006 | EM-890、TU-933E、IT-988GL、Megtron 7、S6N |
| M7+ | < 0.003 | EM-890K、TU-933+、IT-988GLSE、S8N |
| M8 | < 0.002 | EM-892K、TU-943SN、IT-998G、S9N |
| M8+ | < 0.0015 | EM-892K2、TU-943HR、IT-998GSE、S9N2 |
| M9 | < 0.001 | EM-896K3、IT-999GSE3 |
单通道速率与铜箔
| 单通道速率 | 铜箔类型 |
|---|---|
| ≤ 2.5 Gbps | RTF、HTE |
| ≤ 14 Gbps | RTF、HTE |
| 14–28 Gbps | RTF、HTE、VLP |
| 28–56 Gbps | RTF、HVLP、VLP |
| 112 Gbps | RTF、RTF2、HVLP |
| 224 Gbps | RTF、RTF2、HVLP3 |
依产品类型的阻抗控制
| 产品 | 压合方式 | 量产 | 样品 |
|---|---|---|---|
| DAC、MCIO | 芯板压合 | ±5% | ±3% |
| PP 压合 | ±7% | ±5% | |
| AEC、ACC | 芯板压合 | ±7% | ±6% |
| PP 压合 | ±7% | ±7% | |
| AOC | PP 压合 | ±10% | ±8% |
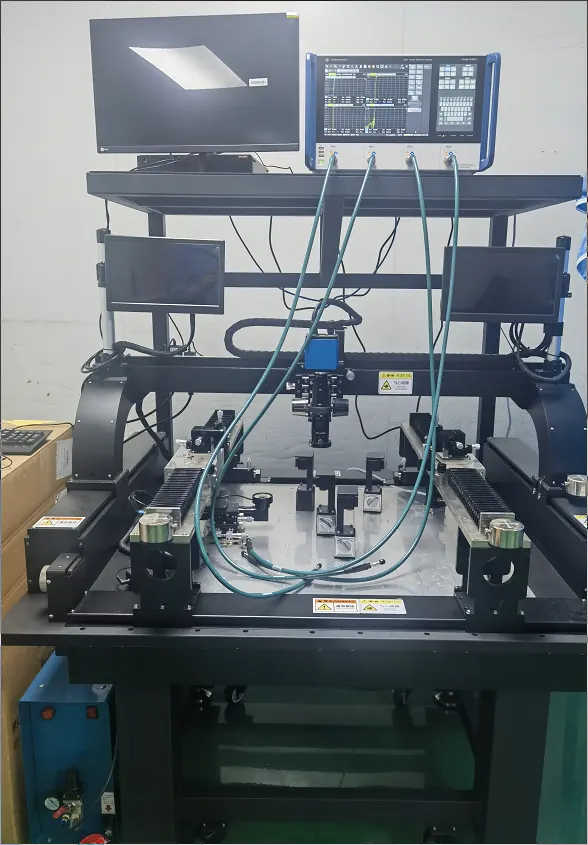
信号完整性测量
2025 年底完成信号完整性探针台装机,搭配网络分析仪测量至 67 GHz,可测量 PCB 内部通道的插入损耗,用于 224G 测试板验证。
- 同一铜箔与线宽下比较,损耗由低到高为 M8、M7、M6。
- 阻焊油墨 DK02 的损耗低于一般 PSR 油墨。
- HVLP2 铜箔接近 RTF,两者都明显优于 HTE。
- M9 等级 EM-896K3 相较 M8 等级 EM-892K2,插入损耗改善约 25%。
三段式阻抗管控
- 设计阶段设计审查、阻抗模拟、线路补偿、公差设置、阻抗测试条布局。
- 制程阶段批量抽检、切片、线宽测量、高频产品特性阻抗测试。
- 成品出货切片与成品特性阻抗测试,全自动设备 100% 全检并分拣。
制程与检测设备
依制程阶段整理主要设备与实际测量数据。
图形转移与线路制作
LDI 曝光、真空蚀刻LDI 激光直接成像
外层线路曝光,提升线宽均匀性。
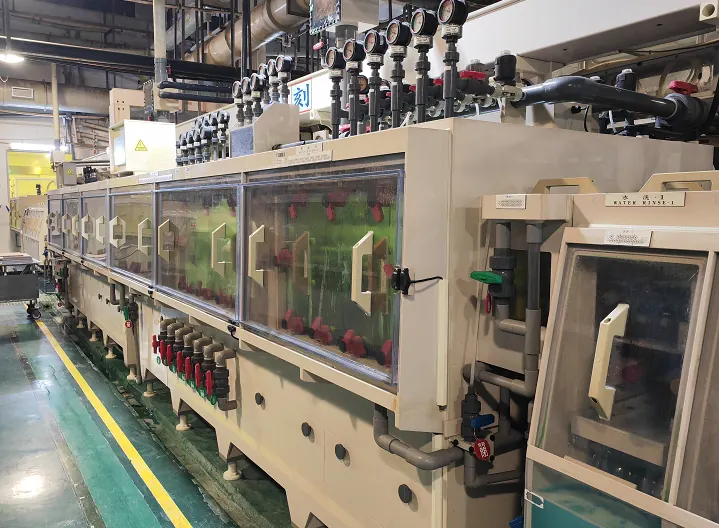
DES 真空蚀刻线
搭配 LDI 制作线路,蚀刻因子大于 3。
线宽 7.2 mil、铜厚 1.4 mil:CPK 2.71,全距 ≤ 12.5 µm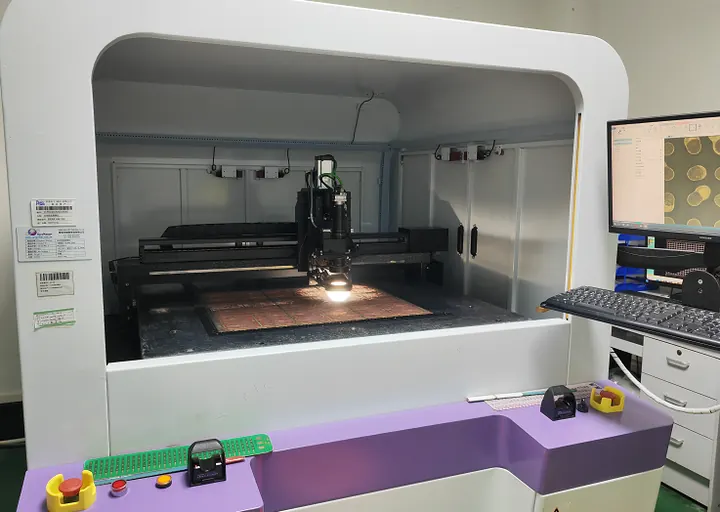
自动线宽测量
九点测量,首件全检并每 2 个生产批抽检。
线宽公差 ±0.25 mil电镀与表面处理
VCP、ENEPIG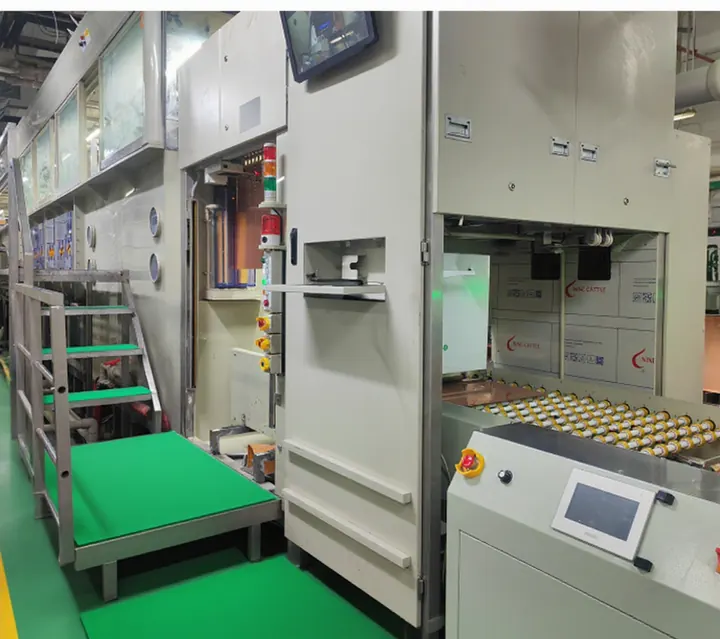
VCP 垂直连续电镀
专业化电镀量产,铜厚偏差控制在 2.5–5 µm。
C 面 CPK 1.92 · S 面 CPK 1.99 · 全距 ≤ 5 µm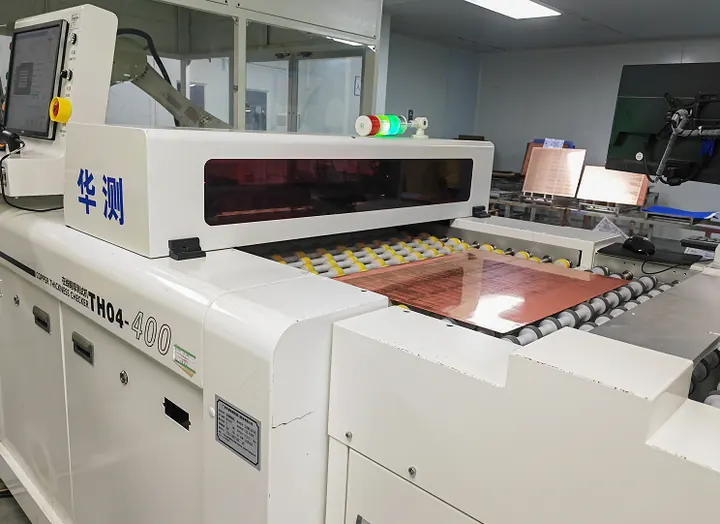
自动铜厚测量
电镀铜厚 100% 全检,全距超过 5 µm 自动分选。
ENEPIG 专用产线
双药水体系,pH 与电导率在线监测,搭配药液过滤系统。
打线拉力 ≥ 3 gf · 推力 ≥ 35 gf成型与尺寸
CCD 定位、金手指倒角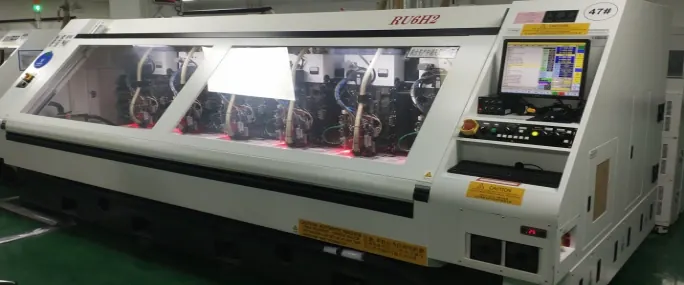
CCD 数控锣边
以 CCD 视觉定位加工外形。
线路至板边公差 ±0.05 mm · CPK > 1.67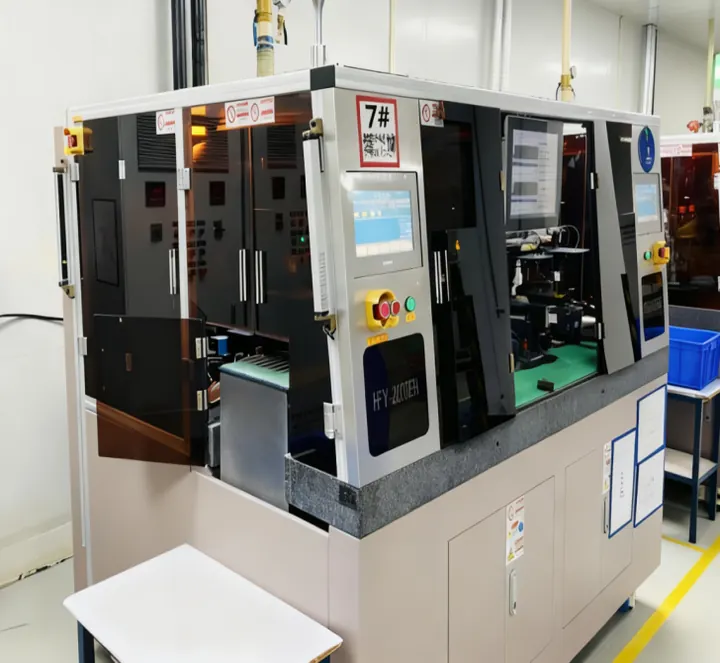
金手指倒角
刀具入出口各一组 CCD,沿实际轮廓切削。
角度 45 ± 5° · CPK 2.43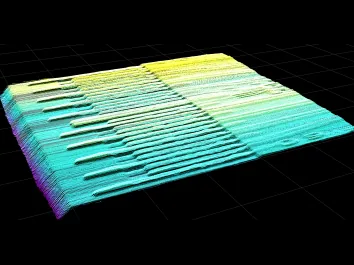
3D 斜边检测
双相机 3D 成像,实时输出结果并标记异常位置,全自动上下料。
X/Y 重复精度 ±5 µm · 整体 ±1.0 µm阻抗与信号测量
100% 阻抗全检、67 GHz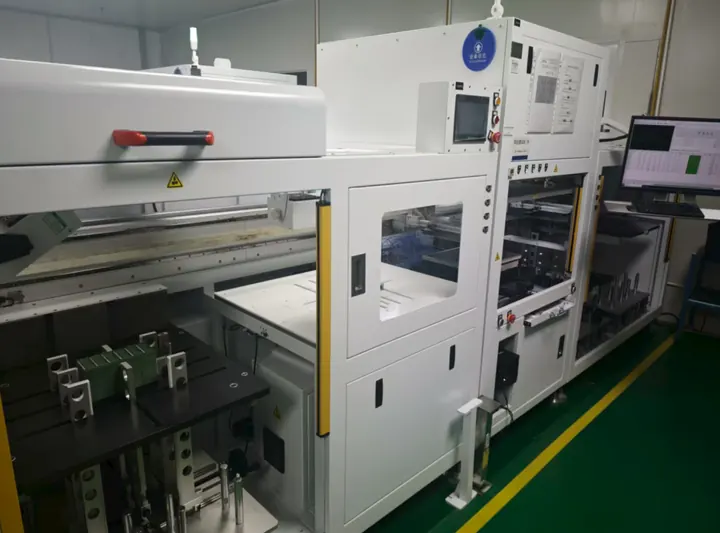
全自动阻抗测量
成品 100% 全检,自动分拣合格与不合格板。
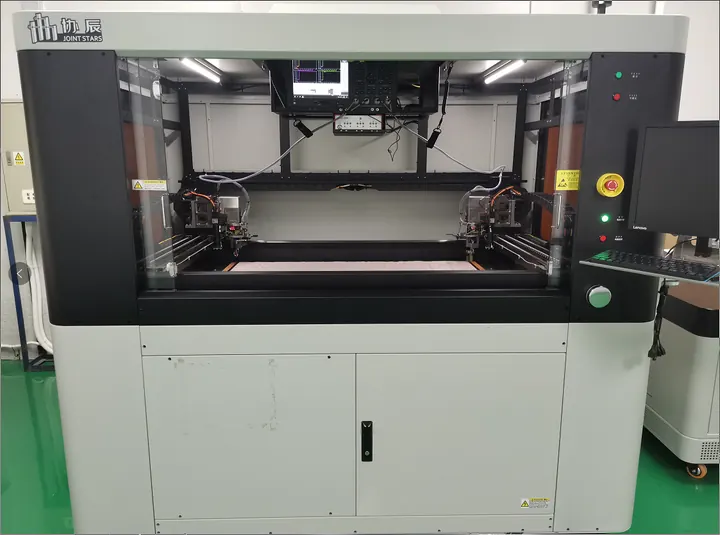
飞针式阻抗测试
实板测量,频率参数可依客户需求设置,最低可至 11.2 ps。
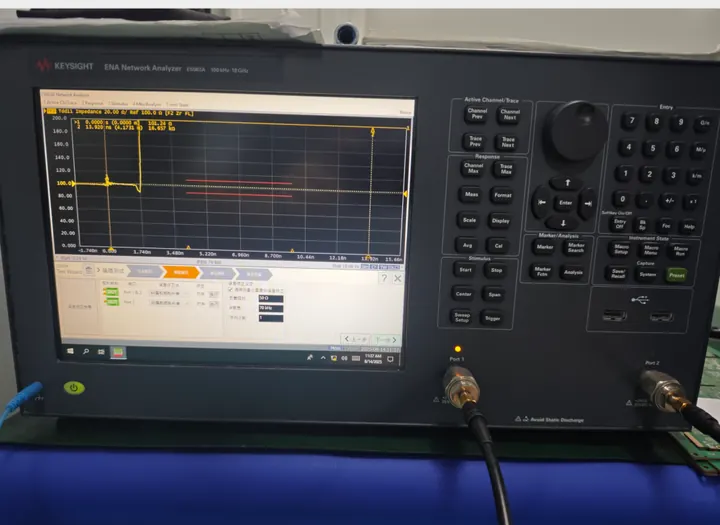
阻抗测量首件管控
首件公差收紧至规格的 80%。
镀层与微观分析
X-ray 测厚、3D 测量显微镜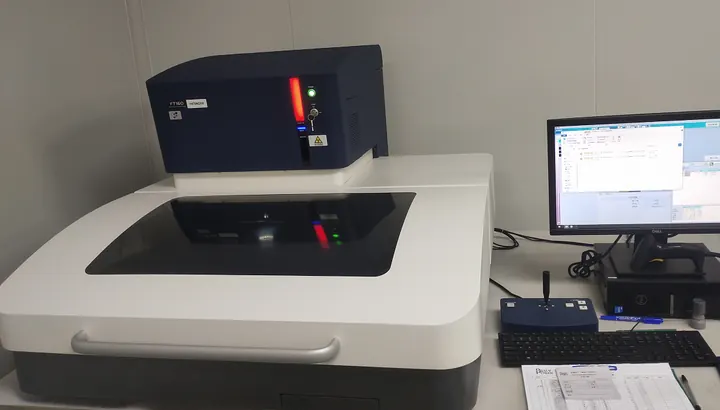
多毛细管 X-ray 测厚仪
Hitachi FT160,镍钯金镀层 4 层分析。
最小焊盘 30 µm · 误差 < 5%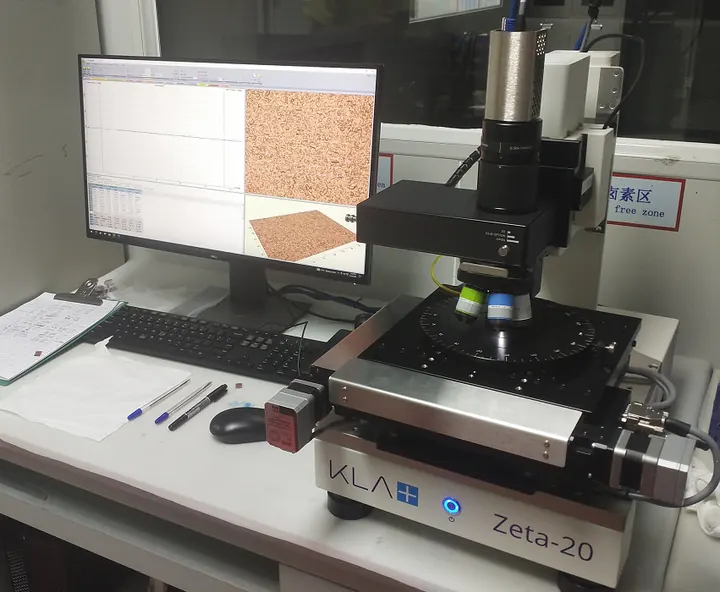
3D 激光测量显微镜
KLA Zeta-20,测量表面粗糙度、盲孔与塞孔形貌、背钻深度与斜边角度。
精度 0.1 nm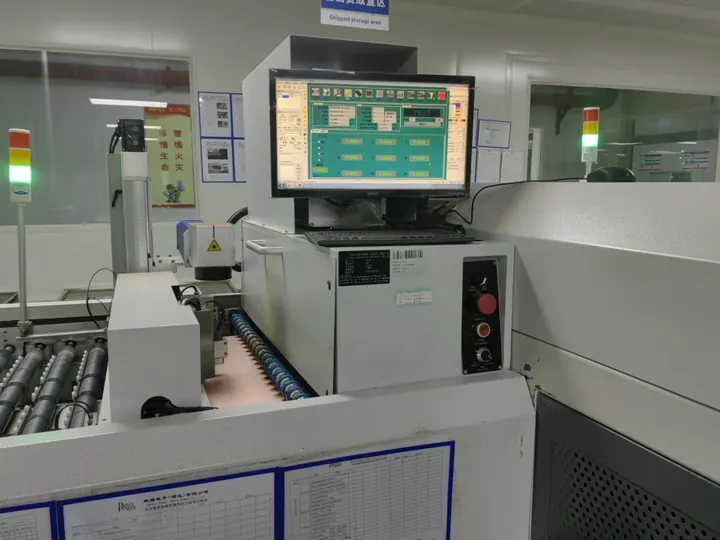
激光板厚测量
压合后九点测量、100% 全检,数据实时上传 MES。
可靠性与化学实验室
17 项以上测量与试验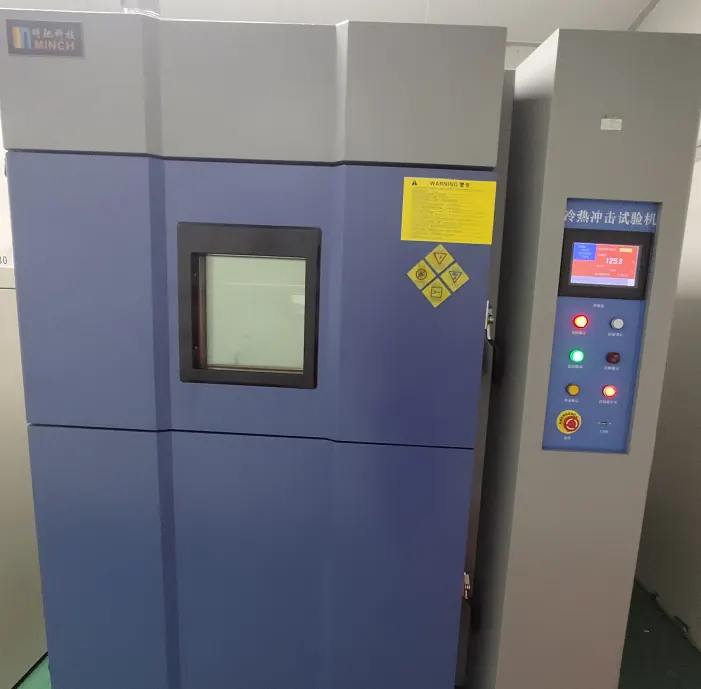
冷热冲击 TCT
热循环可靠性试验。
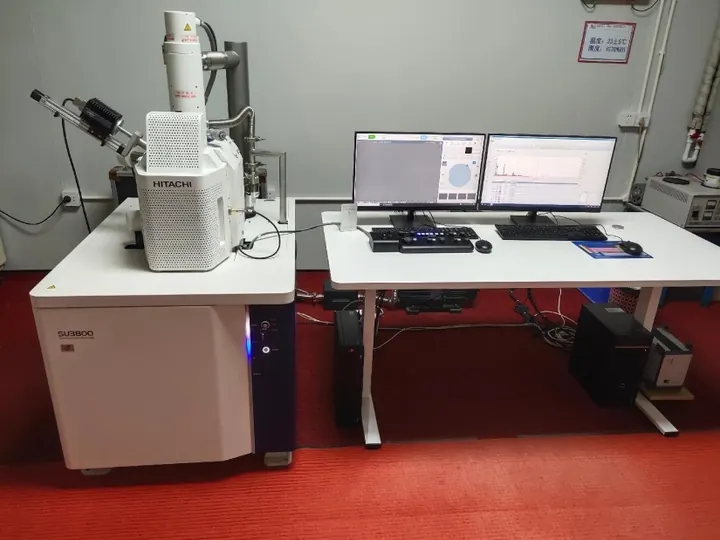
SEM 与 EDS
微结构观察与成分分析。
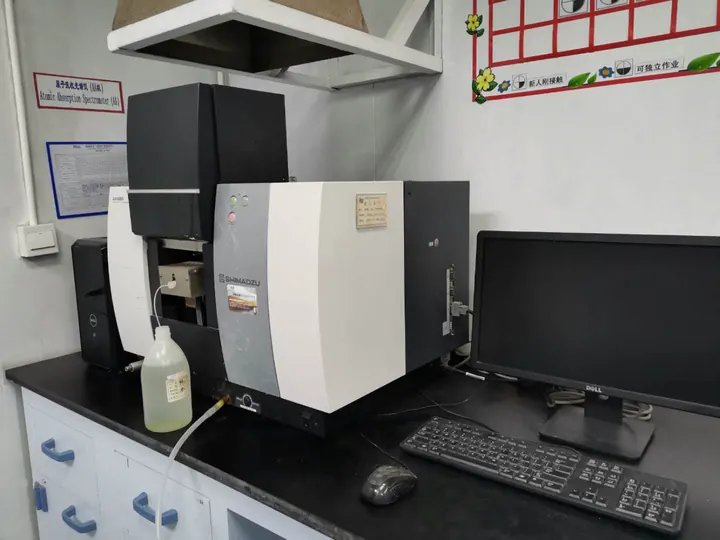
原子吸收光谱仪
槽液金属离子浓度分析。
- 回焊炉、恒温恒湿试验机耐热与温湿度环境试验
- SIR 与 CAF 测试表面绝缘阻抗、导电阳极丝
- 盐雾试验机、拉力试验机耐腐蚀、剥离强度
- DSC 热示差扫描Tg 测量
- RoHS 测试仪有害物质筛检
- 离子层析仪离子污染测量
- 自动电位滴定仪药液浓度,数据实时上传 MES
- 紫外分光光度计、CVS 分析电镀添加剂分析
- COD、电导率、pH 测量废水与槽液监测
- 赫尔槽试验电镀液评估
- 静电电阻与手环测试仪ESD 管控
- 钻孔品质分析机、孔位检查机钻孔品质与孔位精度
质量体系
品保与品管团队共 36 人,设有化学实验室与物理实验室。各站数据来自 ERP 与 MES,作为管理决策依据。
- 进料检验 IQC原物料与化学品分析。
- 制程管制 IPQA新料号首件、制程审核、抽检、停线与异常品管制。
- 100% 电测与外观全检功能测试与外观检验,AVI 导入 AI 判读。
- 出货检验 FQA/OQC可靠性测试与出货品质检验。
- 客户反馈开箱检验结果与客户品质表现纳入改善。
客诉回应时间
- 围堵对策
- 24 小时内
- 8D 报告(外观、包装)
- 5 个工作天
- 8D 报告(功能性)
- 7 个工作天
客户另有指定时程时,依客户要求完成。
MES 与 SPC
清远厂超过 90% 设备联网 MES,工单扫码管制,逾时或未依指定设备生产时自动锁定。SPC 由 MES 自动计算,要求 CPK ≥ 1.33,涵盖 7 项产品参数与 22 项药水,异常实时以 Email 推播。
AI 检测
阻焊 AVI 与成品 FQC AVI 已全面导入 AI 判读,部分内外层 AOI 也已导入,误判率降低 80% 以上。泰国厂将全面导入,目标降低 90% 以上。
国际体系与管理认证
以下证书由欣强电子(清远)股份有限公司取得。
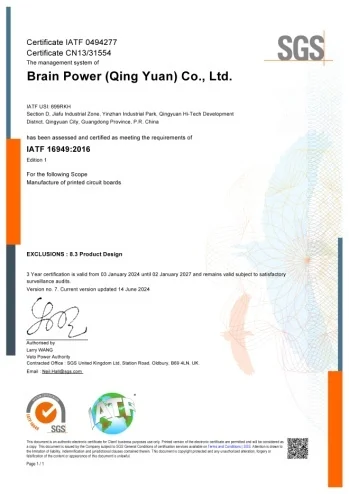
汽车质量管理 · CN13/31554
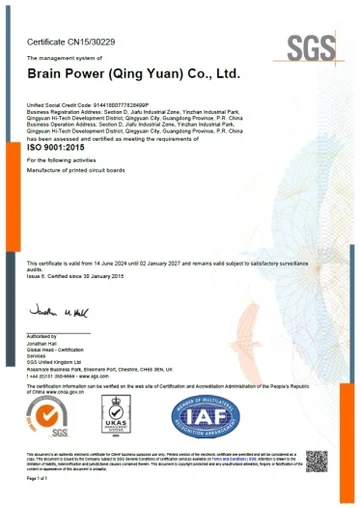
质量管理 · CN15/30229
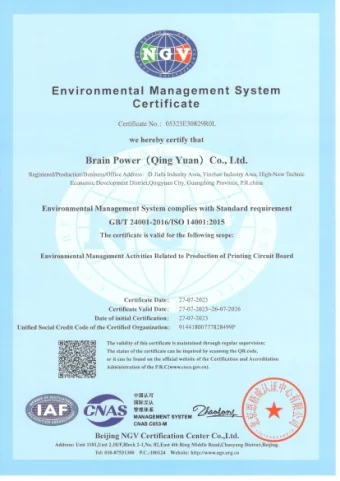
环境管理 · 05323E30829R0L
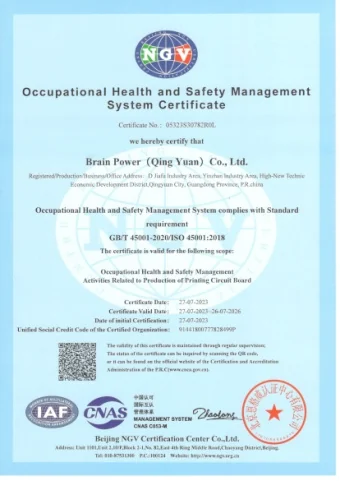
职业安全卫生 · 05323S30782R0L
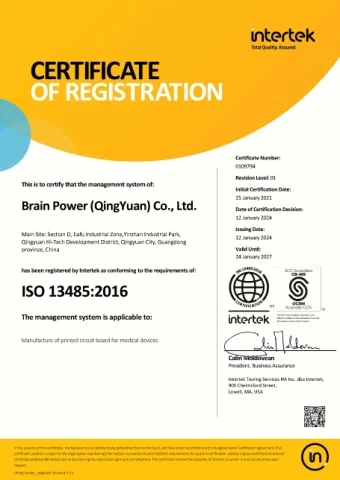
医疗器材质量管理 · 0109794
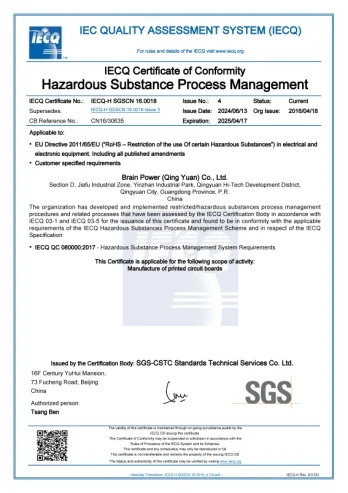
有害物质管理 · CN16/30635
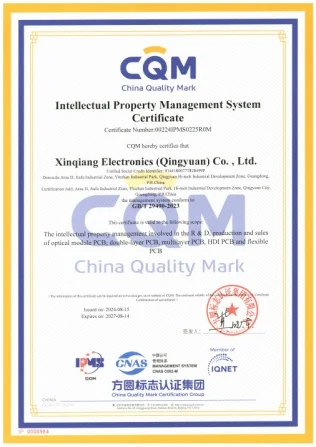
知识产权管理 · 00224IPMS0225R0M
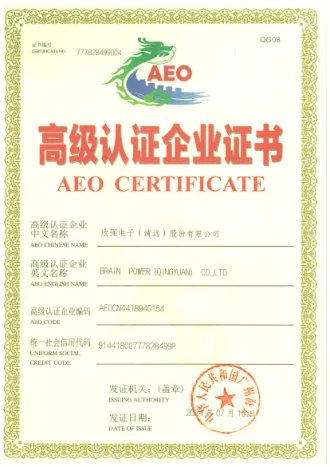
海关认证 · 777828499004